Unerklärliche Ausschussspitzen sind in vielen Fertigungsunternehmen ein hartnäckiges Problem. Der Grund liegt häufig nicht in fehlenden Daten oder Technologien, sondern darin, dass statistische Prozessregelung, maschinelles Lernen und GenAI unterschiedliche Fragestellungen beantworten und ihr volles Potenzial erst im Zusammenspiel entfalten.
(Bild: sutthiphong/stock.adobe.com)
Viele Fertigungsunternehmen haben erheblich in Digitalisierung investiert (MES-Systeme, Echtzeit-Sensorik, Qualitätsdatenbanken etc). Und doch bleiben unerklärliche Ausschussspitzen eine permanente Begleiterscheinung des Produktionsalltags. Die Regelkarten laufen innerhalb der Eingriffsgrenzen, und trotzdem landet ein höherer Anteil als erwartet in der Nacharbeit.
Drei Werkzeuge, ein Ziel
Das eigentliche Problem liegt selten in fehlender Methodik oder Technologie. Es liegt im fehlenden Verständnis, welches Werkzeug welche Frage beantwortet. Statistische Prozessregelung (SPC), Maschinelles Lernen (ML) und Artificial Intelligence (AI) werden in der Praxis oft in einen Topf geworfen oder als konkurrierende Ansätze wahrgenommen. Dabei sind es komplementäre Instrumente, die auf drei verschiedenen Ebenen arbeiten und unterschiedliche Fragen beantworten.
Ebene 1 - SPC: statistisch, regelbasiert und überraschend vorausschauend
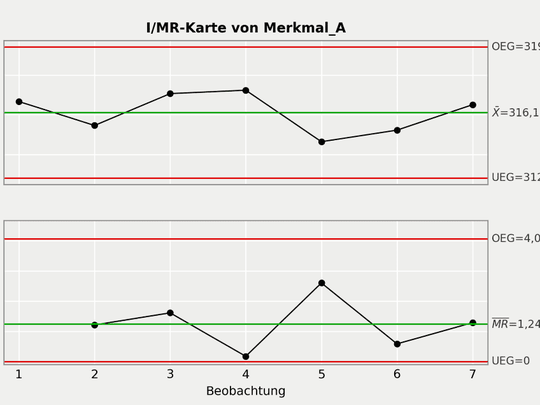
Ebene 1: SPC-Regelkarten erkennen Prozessverschiebungen frühzeitig: CUSUM- und EWMA-Karten lösen Alarm aus, bevor die klassische Kontrollgrenze verletzt wird.
(Bild: Qunis)
Statistische Prozessregelung ist das älteste und zugleich am häufigsten unterschätzte Instrument in diesem Trio. Shewhart-Regelkarten überwachen bekannte, numerische Prozessparameter kontinuierlich. Die Kontrollgrenzen basieren dabei auf der natürlichen Prozessstreuung. Eingegriffen wird erst, wenn eine besondere Ursache erkennbar wird. Etwa eine Verschiebung der Prozesslage oder eine Veränderung der Streuung, also nicht bei zufälligem Rauschen. Das macht SPC normkonform und auditierbar (beispielsweise nach ISO 9001, IFS Food oder IATF 16949).
Viele Anwender übersehen, dass SPC mehr als nur grobe Ausreißer erkennen kann. CUSUM- und EWMA-Regelkarten wurden beispielsweise explizit für die Früherkennung kleiner, schleichender Prozessverschiebungen entwickelt. Sie registrieren eine Lageveränderung, bevor die klassische Kontrollgrenze verletzt wird, und ermöglichen damit einen Eingriff, bevor Ausschuss entsteht. Prozessfähigkeitsindizes wie Cp und Cpk ergänzen diese Überwachung, indem sie zeigen, wie gut ein Prozess die Spezifikationsanforderungen erfüllt und wie groß der Abstand zu den Spezifikationsgrenzen ist. Dadurch lässt sich das Risiko zukünftiger Fehler oder Ausschussproduktion besser beurteilen.
SPC setzt jedoch strukturierte, numerische Messdaten voraus und überwacht ausschließlich Parameter, die vorab als relevant definiert wurden. Wechselwirkungen zwischen Dutzenden von Parametern oder unbekannte Einflussgrößen bleiben außerhalb des Blickfelds.
Ebene 2 - Maschinelles Lernen: der systematische Mustersucher
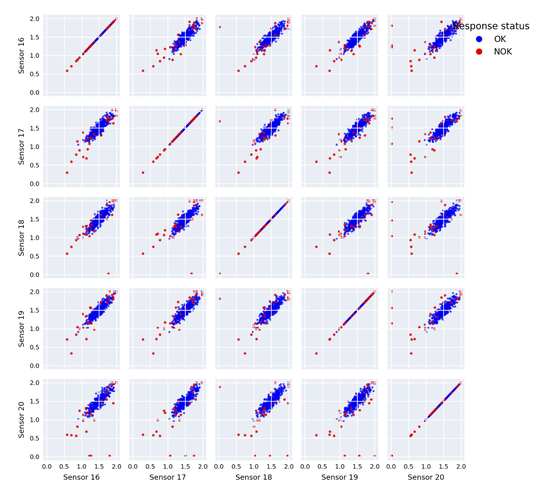
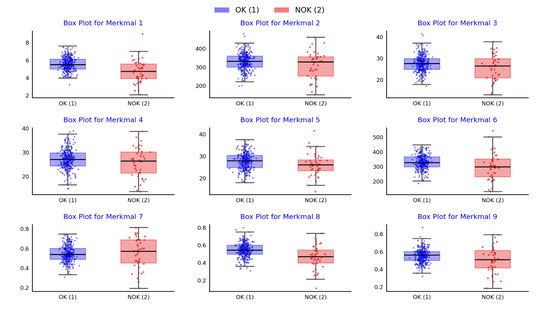
Ebene 2: Machine Learning gruppiert Produktionsläufe nach Prozesskonfigurationen; Risikogruppen werden sichtbar, ohne dass eine Hypothese vorab formuliert werden muss.
(Bild: Qunis)
Moderne Produktionsanlagen erzeugen Dutzende bis Hunderte von Parametern gleichzeitig: Temperaturen, Drücke, Vorschübe, Taktzeiten, Werkzeugstandzeiten, Materialchargen etc. SPC analysiert diese univariat oder in begrenzten multivariaten Modellen. Wechselwirkungen, die erst im Zusammenspiel mehrerer Variablen sichtbar werden, und neue, nicht vordefinierte Fehlerbilder, bleiben dabei unsichtbar. Genau hier liegt die Stärke von Maschinellem Lernen (ML). ML braucht keine vordefinierte Hypothese darüber, welche Parameter relevant sind. Es sucht in großen, heterogenen Datensätzen systematisch nach Mustern, die Menschen nicht vorhergesehen haben. So können beispielsweise Clustering-Verfahren Produktionsläufe automatisch in Gruppen ähnlicher Prozesskonfigurationen aufteilen. Häufig zeigt sich dabei: Ausschuss konzentriert sich in bestimmten Clustern, die nie als Risikogruppe identifiziert wurden. Korrelations- und Feature-Importance-Analysen können Hunderte von Prozessparametern durchsuchen und identifizieren, welche Parameterkombinationen konsistent vor einem Qualitätsproblem auftreten. Process-Mining-Verfahren rekonstruieren aus Event-Logs und MES-Daten den tatsächlichen Prozessablauf und machen Abweichungen vom Soll-Prozess sichtbar, wie übersprungene Rüstschritte, veränderte Sequenzen, ungewöhnliche Maschinenzustände etc. Der entscheidende Unterschied zu SPC ist, dass ML unbekannte Einflussfaktoren auffindbar macht. Es erweitert den analytischen Horizont von dem, was man bereits vermutet, auf das, was die Daten selbst nahelegen.
Stand: 16.12.2025
Es ist für uns eine Selbstverständlichkeit, dass wir verantwortungsvoll mit Ihren personenbezogenen Daten umgehen. Sofern wir personenbezogene Daten von Ihnen erheben, verarbeiten wir diese unter Beachtung der geltenden Datenschutzvorschriften. Detaillierte Informationen finden Sie in unserer Datenschutzerklärung.
Einwilligung in die Verwendung von Daten zu Werbezwecken
Ich bin damit einverstanden, dass die WIN-Verlag GmbH & Co. KG, Chiemgaustraße 148, 81549 München einschließlich aller mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen (im weiteren: Vogel Communications Group) meine E-Mail-Adresse für die Zusendung von redaktionellen Newslettern nutzt. Auflistungen der jeweils zugehörigen Unternehmen können hier abgerufen werden.
Der Newsletterinhalt erstreckt sich dabei auf Produkte und Dienstleistungen aller zuvor genannten Unternehmen, darunter beispielsweise Fachzeitschriften und Fachbücher, Veranstaltungen und Messen sowie veranstaltungsbezogene Produkte und Dienstleistungen, Print- und Digital-Mediaangebote und Services wie weitere (redaktionelle) Newsletter, Gewinnspiele, Lead-Kampagnen, Marktforschung im Online- und Offline-Bereich, fachspezifische Webportale und E-Learning-Angebote. Wenn auch meine persönliche Telefonnummer erhoben wurde, darf diese für die Unterbreitung von Angeboten der vorgenannten Produkte und Dienstleistungen der vorgenannten Unternehmen und Marktforschung genutzt werden.
Meine Einwilligung umfasst zudem die Verarbeitung meiner E-Mail-Adresse und Telefonnummer für den Datenabgleich zu Marketingzwecken mit ausgewählten Werbepartnern wie z.B. LinkedIN, Google und Meta. Hierfür darf die Vogel Communications Group die genannten Daten gehasht an Werbepartner übermitteln, die diese Daten dann nutzen, um feststellen zu können, ob ich ebenfalls Mitglied auf den besagten Werbepartnerportalen bin. Die Vogel Communications Group nutzt diese Funktion zu Zwecken des Retargeting (Upselling, Crossselling und Kundenbindung), der Generierung von sog. Lookalike Audiences zur Neukundengewinnung und als Ausschlussgrundlage für laufende Werbekampagnen. Weitere Informationen kann ich dem Abschnitt „Datenabgleich zu Marketingzwecken“ in der Datenschutzerklärung entnehmen.
Falls ich im Internet auf Portalen der Vogel Communications Group einschließlich deren mit ihr im Sinne der §§ 15 ff. AktG verbundenen Unternehmen geschützte Inhalte abrufe, muss ich mich mit weiteren Daten für den Zugang zu diesen Inhalten registrieren. Im Gegenzug für diesen gebührenlosen Zugang zu redaktionellen Inhalten dürfen meine Daten im Sinne dieser Einwilligung für die hier genannten Zwecke verwendet werden.
Recht auf Widerruf
Mir ist bewusst, dass ich diese Einwilligung jederzeit für die Zukunft widerrufen kann. Durch meinen Widerruf wird die Rechtmäßigkeit der aufgrund meiner Einwilligung bis zum Widerruf erfolgten Verarbeitung nicht berührt. Um meinen Widerruf zu erklären, kann ich als eine Möglichkeit das unter https://kontakt.vogel.de/de/win abrufbare Kontaktformular nutzen. Sofern ich einzelne von mir abonnierte Newsletter nicht mehr erhalten möchte, kann ich darüber hinaus auch den am Ende eines Newsletters eingebundenen Abmeldelink anklicken. Weitere Informationen zu meinem Widerrufsrecht und dessen Ausübung sowie zu den Folgen meines Widerrufs finde ich in der Datenschutzerklärung, Abschnitt Redaktionelle Newsletter.
Ebene 3 - GenAI : Wenn Daten sprechen können
Ebene 3: KI-basierte Sprachanalyse überführt unstrukturierte Maschinenkommentare in auswertbare Informationen (implizites Bedienerwissen wird messbar).
(Bild: Qunis)
In jedem Produktionsbetrieb entsteht täglich eine (unterschätzte) Menge an Textdaten: Maschinenkommentare, Schichtberichte, Fehlerprotokolle, Wartungsnotizen etc. Diese unstrukturierten Daten landen beispielsweise in Freitextfeldern von MES- Systemen oder in handschriftlichen Protokollen. Klassische Datenbankabfragen und SPC können sie nicht auswerten. AI-Systeme auf Basis von Natural Language Processing (NLP) erschließen genau diese Datenquelle. Semantische Analysen kategorisieren Kommentarspalten inhaltlich. Die gewonnenen Kategorien lassen sich anschließend mit Qualitätsdaten korrelieren. Entscheidend dabei ist das Kontextverständnis moderner Sprachmodelle: „Werkzeug hat gerieben" und „erhöhte Reibung am Schneidkopf beobachtet" unterscheiden sich in Wortwahl und Detailgrad erheblich. Ein Sprachmodell erkennt dennoch, dass beide Einträge auf dasselbe Phänomen verweisen, und ordnet sie derselben Kategorie zu. Wiederkehrende Kommentarmuster vor Qualitätsereignissen lassen sich dadurch automatisch identifizieren. Implizites Wissen erfahrener Maschinenbediener – das sogenannte tacit knowledge – wird zu strukturierter, analysierbarer Information. Muster, die ein Mensch über Tausende von Schichtberichten nicht erkennen würde, werden für automatisierte Frühwarnsysteme nutzbar. Dadurch können etwa gezielt Wartungsaufträge ausgelöst oder Bediener in Echtzeit proaktiv auf kritische Prozesszustände hingewiesen werden.
Praxisbeispiel: Alle drei Ebenen im Einsatz
Eine Serienfertigung kämpft mit schwankenden Ausschussquoten. SPC-Regelkarten sind aktiv, MES-Daten werden erfasst. Aber die manuelle Ursachenanalyse nach jedem Qualitätsereignis ist zeitintensiv und liefert keine reproduzierbaren Erkenntnisse. Die entscheidende Frage lautet nicht: Haben wir Daten? Sondern: Nutzen wir sie auf allen drei Ebenen?SPC überwacht kontinuierlich die kritischen Prozessparameter über CUSUM-Karten. Sobald sich das Signal verschiebt, entsteht der Alarm nicht mehr erst während der Ausschussproduktion, sondern bereits zu Beginn eines Prozessdrifts. Und damit rechtzeitig für einen korrigierenden Eingriff. Ein ML-Modell analysiert anschließend die historischen Produktionsdaten. Data Mining über Hunderte von Parameterkombinationen identifiziert Wechselwirkungen, für die es bis dato noch keine „SPC- Hypothesen“ gab. Bestimmte Parameterkombinationen gelten fortan als Risikoindikator in der Prozesssteuerung. Ein GenAI-Modell analysiert schließlich die Maschinenkommentare der letzten Jahre. Ein konkretes Ergebnis könnte wie folgt lauten: Ein bestimmtes Muster in den Bedienerkommentaren taucht konsistent ein bis zwei Schichten vor einem Qualitätsereignis auf. Diese Information war bisher in keiner strukturierten Datenbank erfasst, da der Erkenntnisgewinn aus den im Betrieb vorhandenen einzelnen Erfahrungswissen bisher noch nicht gesamthaft erfasst werden konnte. Das Resultat ist ein dreistufiges Frühwarnsystem aus SPC-Basislayer, ML-Risikomodell und GenAI-Alert mit messbarem Output: weniger ungeplante Nacharbeit, schnellere Ursacheneingrenzung, sinkende Ausschusskosten.
Fazit: Alle Ebenen kombinieren
SPC, ML und AI sind keine konkurrierenden Ansätze, sondern sie beantworten unterschiedliche Fragestellungen. SPC erkennt, wann ein bekannter Prozessparameter seine statistische Lage wechselt. ML findet Muster in Daten, die zu komplex oder zu zahlreich für menschliche Hypothesen sind. GenAI erschließt schließlich das informelle Wissen, das in unstrukturierter Textform vorliegt, und wertet es systematisch und ganzheitlich aus. Wer alle drei Ebenen kombiniert, überwacht nicht mehr nur seinen Prozess, sondern beginnt, ihn wirklich zu verstehen. Denn „altbewährtes” statistisches Know-how ist immer noch - und gerade aufgrund von KI - mehr denn je gefragt: Denn wer Statistik nicht versteht, der wird sich von KI nur allzu leicht in die Irre führen lassen.
Jesko Rehberg ist Consultant Data Engineering, Artificial Intelligence, Machine Learning bei Qunis.